応力腐食割れはなぜ起こる?要因や起きやすい材料、対策などを解説
冷間圧延で製造可能な金属箔の最薄板厚は、圧延設備の能力だけで一律に決まるものではなく、
材料特性や製造条件によって到達可能な下限は異なります。
本ページでは、当社のステンレス箔や抵抗材料などの金属箔について、冷間圧延による鋼種別の最薄板厚および製造実績をご紹介します。
10ミクロン未満の極薄金属箔「 極箔 」の技術資料をご用意しました。
対応可能寸法や用途/製造実績は、こちらの資料をダウンロードしてご確認ください。
初版作成日時 : 2021/09/14
冷間圧延による製造実績をもとに、当社で製造可能な最薄板厚の目安をご紹介します。 なお、記載している板厚は量産時の保証値ではありません。
製造可否は、調質、製品幅、板厚公差などの仕様条件によって異なりますので、具体的な要求仕様がお決まりでしたら、まずは ご相談 ください。
※がついている材料は「極箔」の製造実績があり、仕様によってさらに薄くすることが可能です。
横にスクロールしてご覧いただけます。
| 鋼種 | 板厚(最薄) ㎜ | 幅(最大) ㎜ | 硬さ目安 |
|---|---|---|---|
| SUS301 | 0.030 | 250 | 490以上 |
| SUS304 | 0.010 | 300 | 370以上 |
| TOKKIN 305M | 0.010 | 250 | 370以上 |
| SUS316L ※ | 0.010 | 250 | 370以上 |
| FS-1 ※ | 0.010 | 250 | 300以上 |
| SUS631 | 0.020 | 250 | 450以上 |
| SUS632J1 | 0.020 | 250 | 350以上 |
| TOKKIN 350 | 0.030 | 250 | 400以上 |
※がついている材料は「極箔」の製造実績があり、仕様によってさらに薄くすることが可能です。
横にスクロールしてご覧いただけます。
| 分類 | 鋼種 | 板厚(最薄) ㎜ | 幅(最大) ㎜ |
|---|---|---|---|
| 鉄 | SPCC | 0.030 | 250 |
| 炭素工具鋼 | TE-2 | 0.010 | 250 |
| ニッケル合金 | HC-276 | 0.020 | 要相談 |
| HC-22 | 0.020 | 要相談 | |
| コバルト合金 | MP35N | 0.010 | 要相談 |
| 抵抗材料 | EVANOHM® R ※ | 0.040 | 要相談 |
| MANGANIN® ※1 | 0.040 | 要相談 | |
| CN49 ※ | 0.040 | 要相談 |
EVANOHM®は、Carpenter Technology Corporationの登録商標です。
MANGANIN®は、Isabellenhütte Heusler GmbH & Co. KGの登録商標です。
以下の材質においては、0.010mm未満の「極箔」の製造実績があります。
極箔につきましては、通常箔とは異なる特別な工程管理が必要となりますので、すべて個別での対応となります。
ここに記載のない材質においても、柔軟に検討いたしますので、まずは お問い合わせ ください。
ちょこっとメモ
当社では 厚さ0.10mm未満の材料を「箔」と呼んでいますが、その中でも0.010mm未満の極薄領域を「極箔®」と呼んでいます。極箔の最薄板厚は2μmですが、この2μmとはどれくらいのサイズなのか、身近なものと比較してみました。
【代表的な身近な材料との厚み比較(参考値)】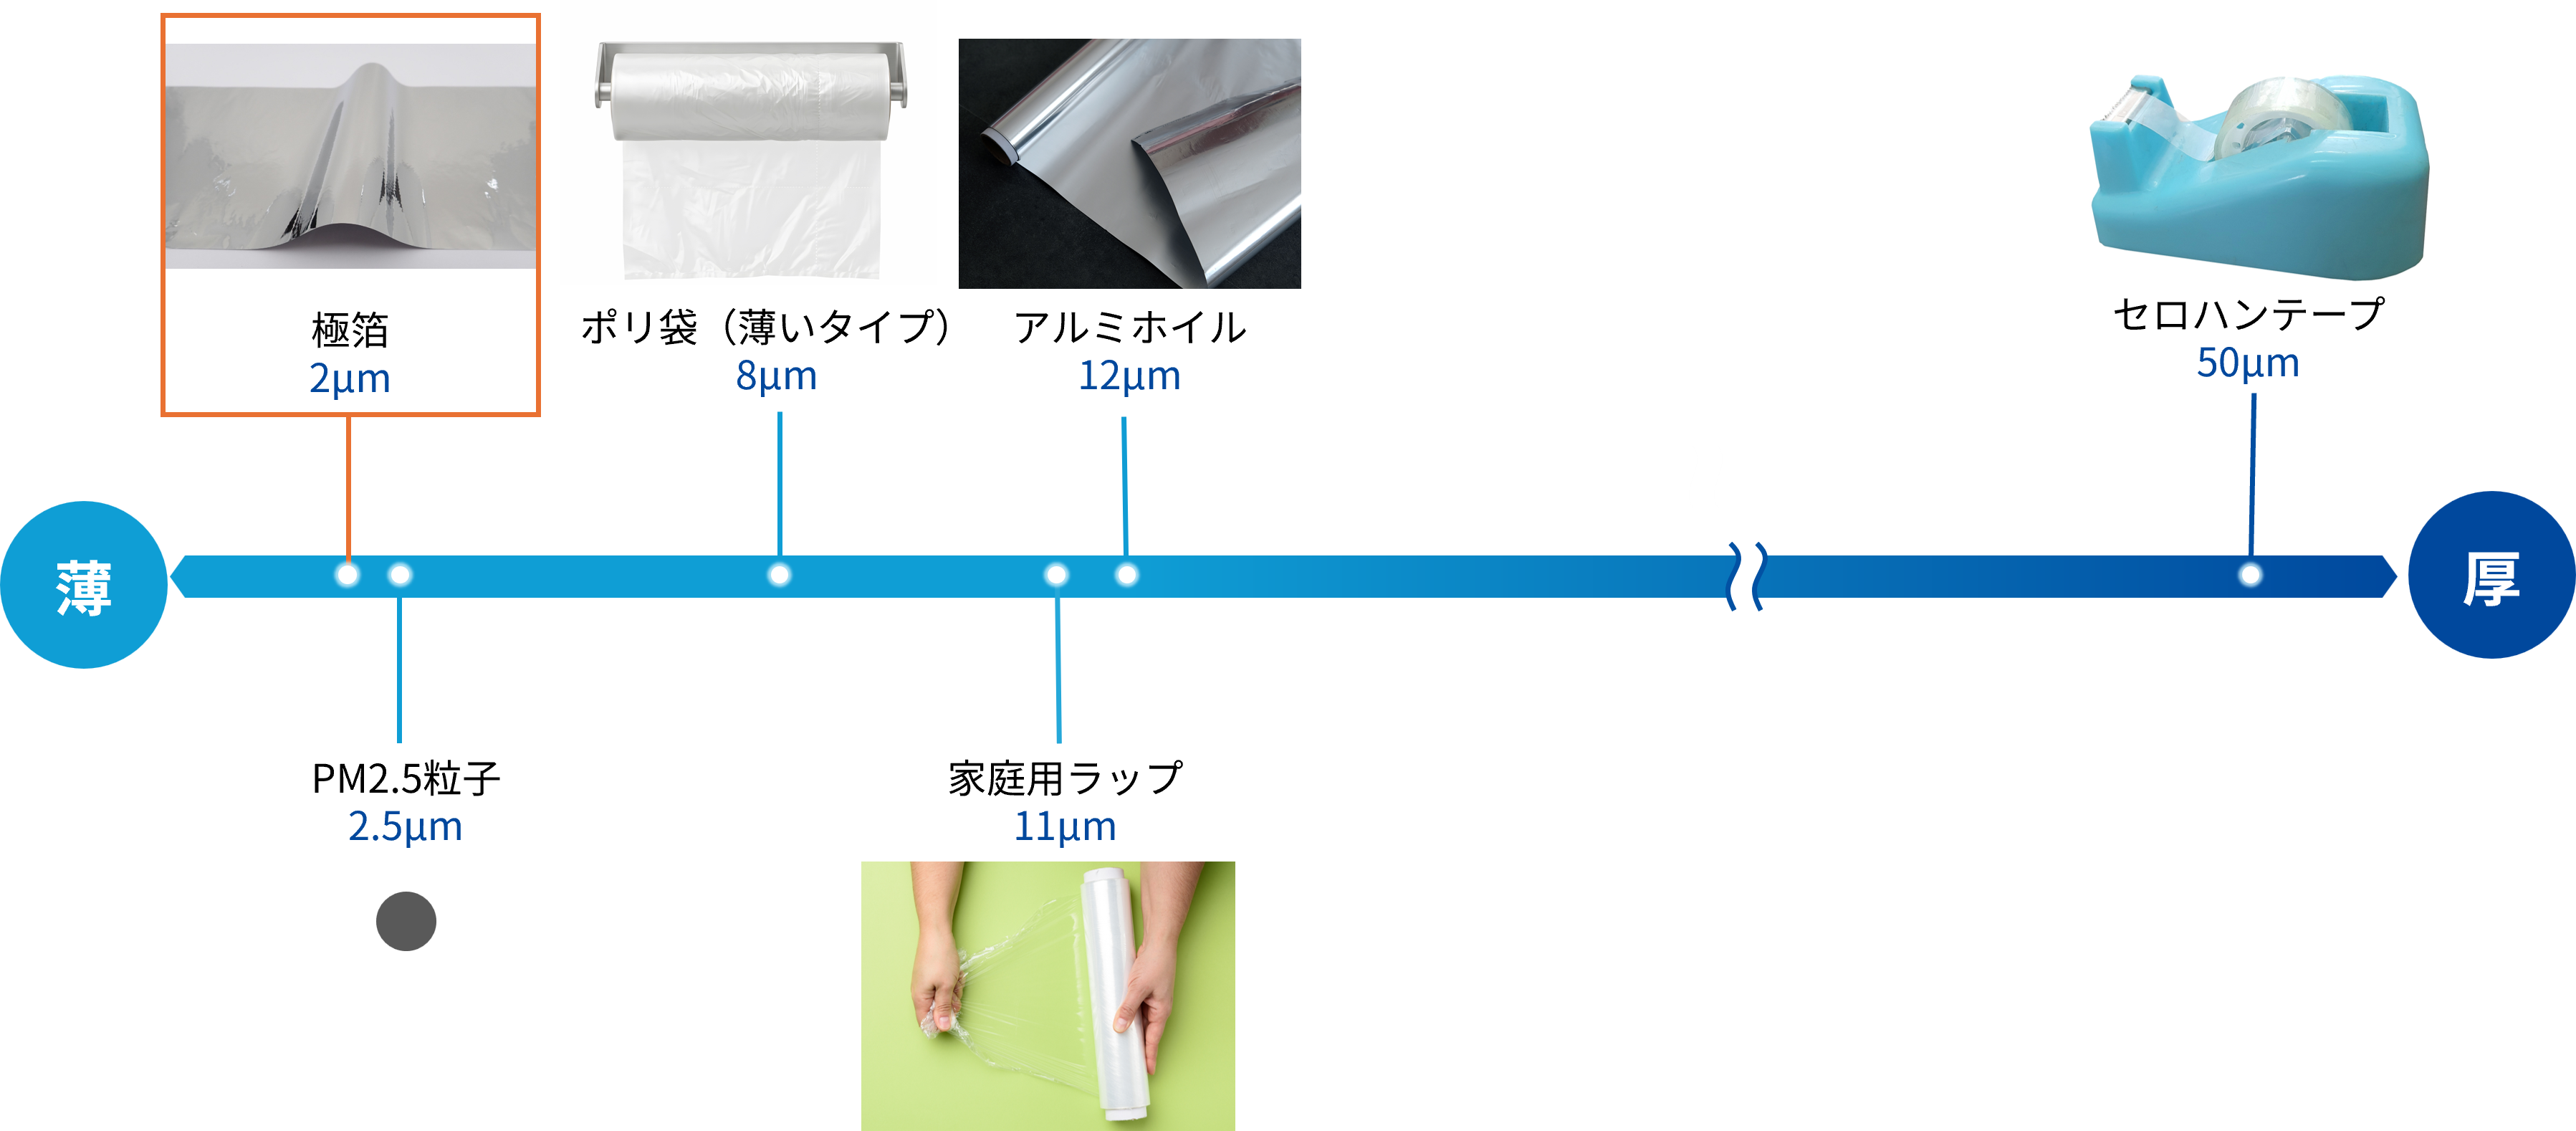
工業的に薄い金属(箔)を作る方法は、当社の圧延箔以外にもありますので、主な製法の特徴を下表にご紹介いたします。
材質、板厚、機械特性、量産性などの要求によって最適な方法を選定する必要がありますので、参考にしてください。
横にスクロールしてご覧いただけます。
| 製法 | 製造方法の概要 | 主な金属 | メリット | デメリット |
| 圧延箔 | ロール間に金属を通し、圧力をかけて薄くする。熱処理により調質を変えることができる。 | ステンレス、ニッケル、銅、アルミニウム、チタンなど、展延性のある純金属及び合金各種 | 強度が高い 多様な金属に対応できる 表面が滑らか |
極薄化には限界がある (2μm程度が限界) 広幅の製造が難しい 薄くなるほどコストが高い |
| 電解箔 | めっきと同様の原理で、ドラム上に金属を析出させて剥がし取る | 銅、ニッケルなど | μmまで薄くできる 広幅で量産性に向いている |
適用金属が限定される 厚くなるほどコストが高い 表面が比較的粗い |
| 打箔 | 主に金箔や銀箔の製法で、箔打紙の間に金属を挟み、叩いて薄く延ばす。 | 金、銀、プラチナなど | 非常に薄くできる 極小サイズ、極小ロットに向いている 工芸品に利用される |
生産性が低い |
ロール間に金属を通して製造する圧延箔には、材料、設備、品質に関するさまざまな制約があります。これらの要因が複合的に影響するため、到達可能な最薄板厚は材料特性や製造設備によって異なります。
実際の製造可能板厚や得意とする材料領域はメーカーごとに異なるため、要求特性に応じたメーカー選定が重要です。
なお、10μm未満の極薄金属箔の領域では、各社の技術開発が進んでいるものの、圧延箔としてはおおむね2μm程度が一つの到達領域のようです。
一般に、延性が高く、加工硬化の進行が比較的緩やかな材料ほど、極薄領域まで安定して圧延しやすい傾向があります。
一方で、加工硬化が著しい材料では圧延荷重が増加し、板切れや形状不良の発生リスクが高まるため、到達可能な板厚にも影響します。
▷関連記事 加工硬化とは?メカニズムや加工硬化曲線の見方を解説
極薄領域では、わずかなロール変形や張力変動でも板厚精度や平坦度へ大きく影響します。また、圧延後の焼鈍工程においても、薄くなるほど搬送や巻取りが難しくなるため、設備全体として対応可能な板厚には限界があります。
なお、潤滑条件や摩擦管理も圧延安定性に影響しますが、これらを最適化した場合でも、設備能力や材料特性に起因する板厚下限そのものをなくすことはできません。
板厚が薄くなるにつれて、わずかな板厚ムラや品質のばらつきが製品の機能や信頼性に直結します。そのため、単に板厚を薄くするだけでなく、全面にわたって均一な板厚と安定した品質を確保できるかどうかが重要となります。
以上のように、圧延箔の最薄板厚は材質だけでなく、設備能力や要求される品質水準など、さまざまな要因によって決まります。 理論上はさらに薄い板厚まで到達できる場合でも、歩留りやロット間の品質安定性を考慮すると、量産として保証できる板厚は別の値になります。当社が公開している最薄板厚は、製造実績に基づき、量産において安定した品質で供給可能な現実的な目安値です。
また、同じ板厚であっても、材質、製品幅、調質、板厚公差などの条件によって製造可否は異なります。
ステンレス箔や各種金属箔をご検討の際は、お気軽にご相談ください。用途や要求特性に応じて、最適な材質・板厚をご提案いたします。
厚み10μm未満の極薄金属箔。当社ではコイル材での提供が可能です。
板厚0.010mm~0.099mmの金属箔。多様な材質で対応可能です。
鋼種も調質もカスタマイズ可能です。
採用事例 熱処理用真空保護パック向け SUS316L-2B 金属箔(板厚0.05mm)採用
用途事例 ひずみゲージ向け 極薄金属箔
精密金属材料メーカーとして80年以上の実績を持つ特殊金属エクセルが運営。
長年培った知見や日々寄せられるお客様からのご相談を元に、技術開発と営業が連携してお客様の疑問や課題解決に役立つ情報を発信しています。


金属材料に関して課題をお持ちの方は、まずは特殊金属エクセルにご相談ください。お客様の製品になるまでを考慮し、課題解決に向けたよりよい材料のご提案をいたします。
最新記事
タグ